Idioma
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
¿Pueden las interrupciones en el ensamblaje automatizado deberse a variaciones en los lotes de tornillos para metales empotrados en cruz con cabeza alomada GB818?
2026-09-11
Los compradores de equipos originales de productos electrónicos y los distribuidores de sujetadores industriales a menudo validan la calidad de los tornillos de máquina mediante una inspección manual de muestras. Las muestras de prototipos cuidadosamente seleccionadas pasan controles dimensionales y pruebas de destornillador manual. Múltiples desviaciones sutiles a nivel de lote permanecen invisibles durante el muestreo manual y solo emergen una vez que las piezas ingresan a líneas de ensamblaje automatizadas de alta velocidad, lo que provoca paradas de línea no planificadas y gastos adicionales de retrabajo.
Cuatro desviaciones relevantes para la línea de montaje rara vez se destacan en las hojas de datos estándar:
- Desviación del perfil del hueco transversal que provoca que la broca del conductor se salga intermitentemente bajo el torque de producción
- El desgaste de la herramienta de roscado genera un ajuste de rosca inconsistente en grandes lotes de producción
- Valores de fricción cambiante de dispersión del espesor del revestimiento de superficie para estaciones con control de par
- Números de calor desacoplados de materia prima que hacen que los certificados de prototipo no sean válidos para los lotes enviados
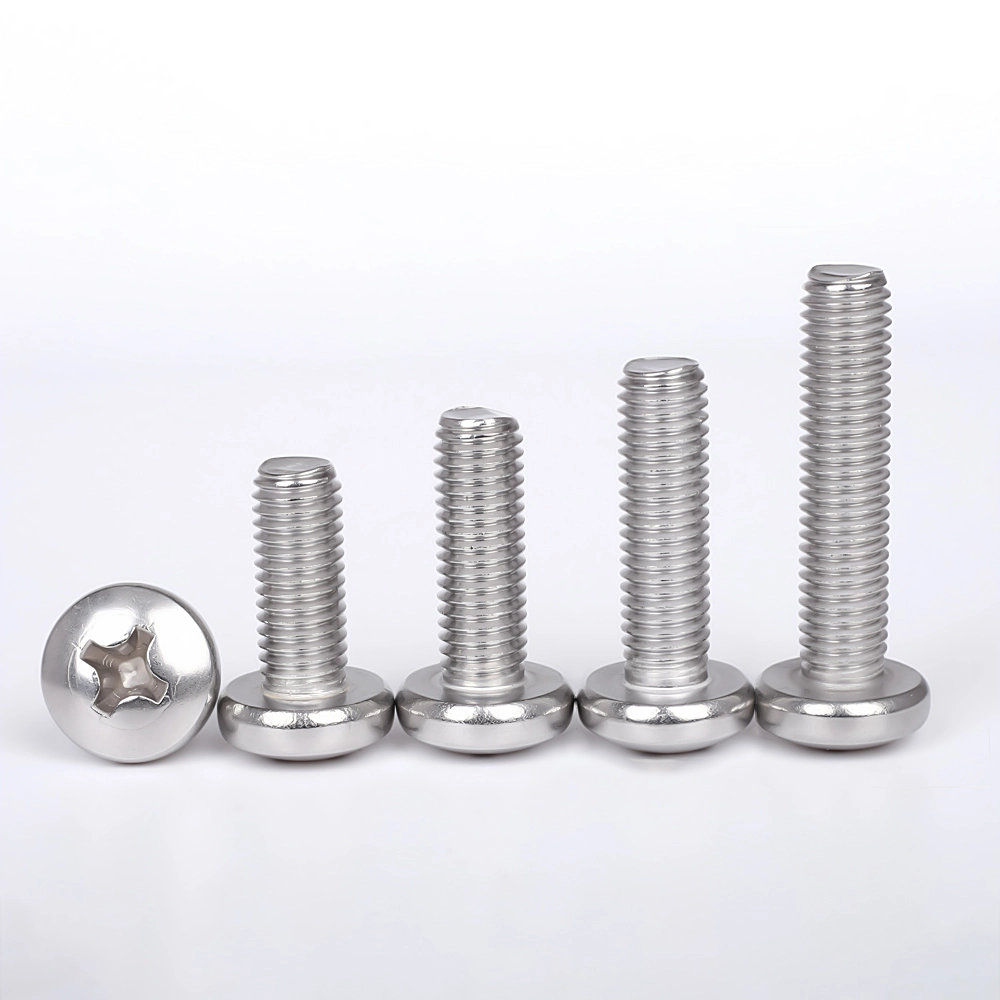
Consistencia de la geometría del receso transversal para conducción automática a alta velocidad
Las pruebas manuales de muestras toleran imperfecciones menores en la forma del hueco transversal. Las herramientas de ensamblaje robóticas aplican perfiles fijos de tiempo de torsión; La deriva dimensional del pequeño hueco cambia la superficie de contacto de la broca. Incluso los tornillos que pasan la inspección visual estática producen frecuentes deformaciones, desgaste de las brocas y ensamblajes rechazados en las líneas de producción.
- Escaneo periódico del perfil óptico de la geometría del hueco transversal en cada campaña de producción.
- Pruebas simuladas de ciclo de torsión de ensamblaje automático utilizando tipos de puntas de destornillador especificadas por el cliente
Wanluo Hardware realiza comprobaciones puntuales de los perfiles de huecos más allá de la simple apariencia visual, filtrando lotes propensos al riesgo de que el ensamblaje robótico se salga antes de empaquetarlos para pedidos de exportación.
Estabilidad del ajuste de roscas bajo la progresión del desgaste de herramientas de producción en masa
Los tornillos prototipo se fabrican con matrices roscadoras nuevas. Después de millones de ciclos de piezas, las superficies de los troqueles se degradan gradualmente. Las dimensiones de los tornillos individuales aún pueden estar dentro de las bandas de tolerancia de embutición, pero los cambios acumulativos en el perfil crean un comportamiento fluctuante en el encaje de la rosca.
Esta desviación sutil no muestra nada durante las pruebas manuales con un solo tornillo, pero genera roscas cruzadas esporádicas o acoplamientos rígidos cuando se alimenta continuamente en los orificios roscados de la carcasa en accesorios automatizados.
- Implementar umbrales de activación de volumen de producción para el reacondicionamiento de matrices de rodillos de rosca
- Muestreo de calibre GO-NO-GO combinado con verificación parcial del perfil de rosca por turno
La dispersión del espesor del recubrimiento altera el rendimiento de torsión y tensión.
Muchos compradores sólo especifican el tipo de recubrimiento sin definir la variación de espesor permitida. Las irregularidades de la capa de zinc o pasivación modifican el coeficiente de fricción de la superficie. En las estaciones de montaje con bloqueo de par, un par programado idéntico produce una fuerza de sujeción real muy diferente.
Algunos lotes terminan sin sujetarse lo suficiente y son propensos a aflojarse por vibraciones en servicio; otros generan riesgo de deshilachado durante el apriete impulsado por robot, a pesar de que cada tornillo parece visualmente uniforme.
- Medición del espesor del recubrimiento en múltiples puntos que cubre las raíces de las roscas y las zonas de transición de la cabeza al vástago
- Validación en banco de torsión y tensión que representa los parámetros de la estación de ensamblaje de producción real
Trazabilidad del lote de calor de materia prima que separa las pruebas de muestra de los productos a granel
Los informes de pruebas de materiales genéricos de lotes de prototipos no pueden representar envíos producidos en masa para auditorías de OEM industriales. Algunos proveedores de elementos de fijación reutilizan documentos MTR de lotes de muestra antiguos para series de producción posteriores sin hacer referencias cruzadas a los números de calor reales del acero.
Para proyectos de electrónica y electrodomésticos sujetos a reglas de trazabilidad de componentes, esta discrepancia en la documentación puede bloquear la aceptación del control de calidad de los productos entrantes, independientemente del rendimiento mecánico de los tornillos físicos.
- Vincular códigos de lote de productos terminados directamente a los números de lote de calor de acería correspondientes
- Emitir informes de materiales específicos del proyecto en idioma inglés en lugar de circular certificados prototipo sin fecha.
Lista de verificación de cláusulas técnicas condensadas para la adquisición de elementos de fijación destinados a líneas automatizadas
- Agregue geometría de receso transversal y requisitos de ciclo de torsión robótico simulados dentro de las especificaciones de la orden de compra.
- Definir activadores de mantenimiento de troqueles de roscado y reglas de muestreo de verificación de roscas de modo mixto
- Especificar el rango de espesor de recubrimiento permitido más la validación de torsión y tensión para estaciones de ensamblaje con torsión controlada
- Hacer cumplir la documentación vinculada al lote de calefacción; rechazar la reutilización de informes de materiales de muestra de prototipo independientes
Noticias relacionadas
- ¿Qué hace que el perno en T de acero inoxidable sea una opción confiable para la fijación moderna?
- ¿Cómo mejora un tornillo combinado con casquillo hexagonal el rendimiento de fijación?
- ¿Qué errores de adquisición causan fallas en los proyectos de cables de acero inoxidable?
- ¿Las muestras con una superficie perfecta enmascaran los riesgos del proyecto de campo con perno de expansión de tapa cónica?
- ¿Qué hace que un perno de anclaje de hormigón con brida hexagonal sea confiable para construcciones de servicio pesado?